
Kulfiberprocessen: en limning, der afhænger af underlaget
Forstærkning af konstruktioner med kulfiber er blevet en standardteknik til at øge en eksisterende konstruktions bæreevne uden at rive den ned. Man taler om kulfiberlameller (præfabrikerede lameller) eller kulfibervæv (TFC), limet med epoxyharpiks på de betonelementer, man vil forstærke. Anvendelserne er mange: broer og bygværker, parkeringsdæk, altaner, etagedæk, bjælker og søjler. Fordelen er indlysende, når man vil undgå nedrivning.
Men succesen afhænger helt af én ting: kvaliteten af limningen mellem harpiks og beton. Hvis betonens overfladekohæsion er lavere end den værdi, harpiksproducenten kræver, løsner kulfiberkompositten sig under belastning, og bruddet sker i grænsefladen og ikke i selve kompositten. Forstærkningen bliver virkningsløs, eller endda farlig. Derfor kræver rådgiverne en kontrol af kohæsionen med træktest før hver limning.
Forberedelse af betonoverfladen før kulfiberlameller
For at nå den krævede kohæsion skal man fjerne det yderste lag cementhud, slibe grater væk, åbne betonens porer og blotlægge tilslaget. Producenterne af strukturelle epoxyharpikser angiver den krævede overfladeprofil, ofte udtrykt på ICRI-skalaen (International Concrete Repair Institute, CSP 1 til 9): en åben, men ikke aggressiv rufhed, der kan gentages og kontrolleres med følemønster før limning.
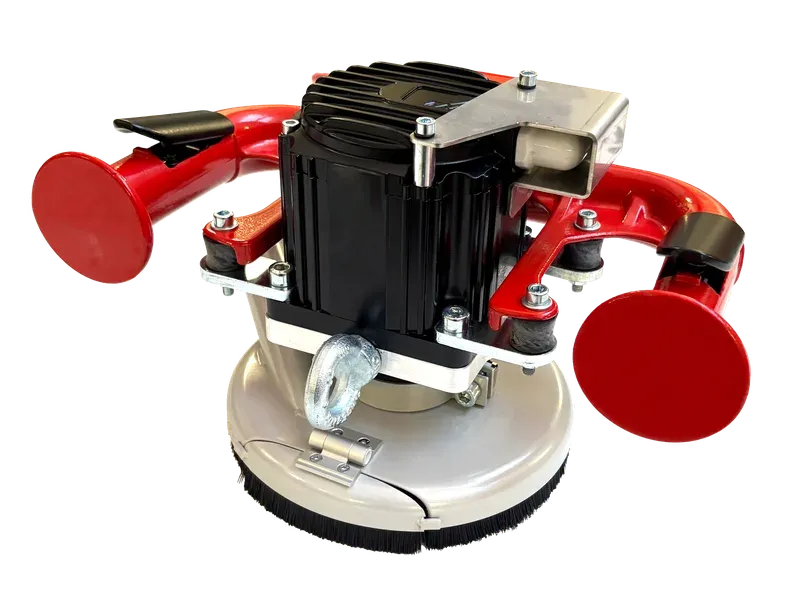
Forløbet på byggepladsen er fræsning og derefter slibning. Den børsteløse høvl (Écureuil eller Castor) fjerner først grater og fremstikkende kanter fra støbningen, de forhøjninger som slibning alene ikke retter godt. Derefter overtager slibningen med en diamantskive med metalbindemiddel i flere passager med stigende korn for at angribe cementhuden, åbne betonen og derefter finjustere rufheden til den ønskede profil. Hver passage kontrolleres mod ICRI-skalaen ved sammenligning med følemønster, og kontrolorganet godkender, før primeren påføres.
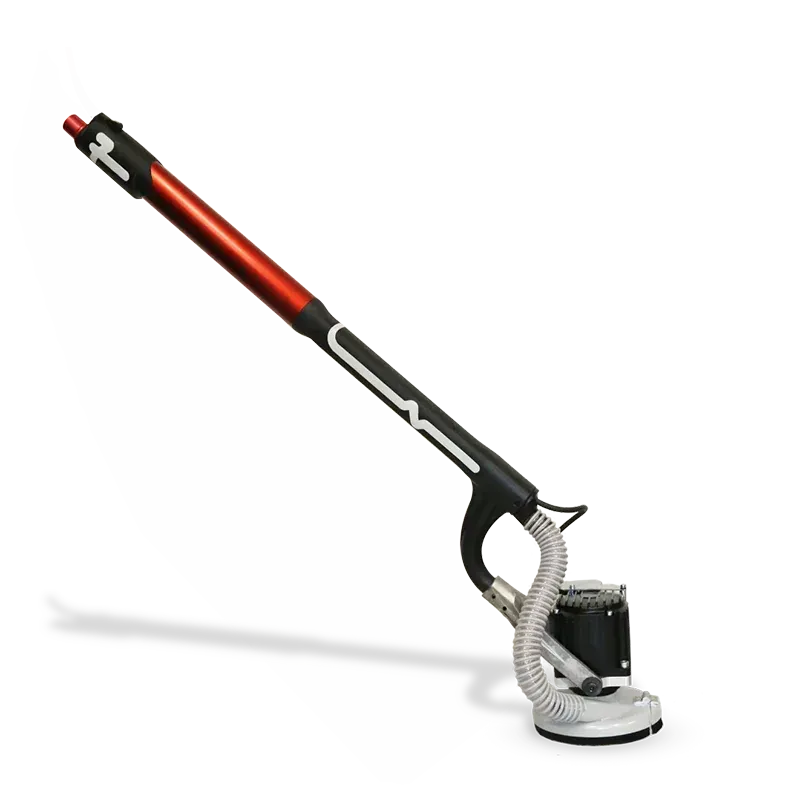
På vandrette øvre elementer (afretningslag, dæk) udføres arbejdet med en almindelig gulvslibemaskine. Men størstedelen af kulfiberforstærkningerne gælder elementer i undersider: hovedbjælker, etagedæk, altaner. Og her bliver slibningen meget belastende fysisk. At holde en slibemaskine med strakte arme i timevis er ikke holdbart, heller ikke for en øvet operatør. Det er det problem, som Sept Tools’ kæde af værktøj til reduceret belastning ved loftslibning svarer på.
Hvorfor er loftslibning stadig hovedudfordringen ved kulfiberforstærkning?
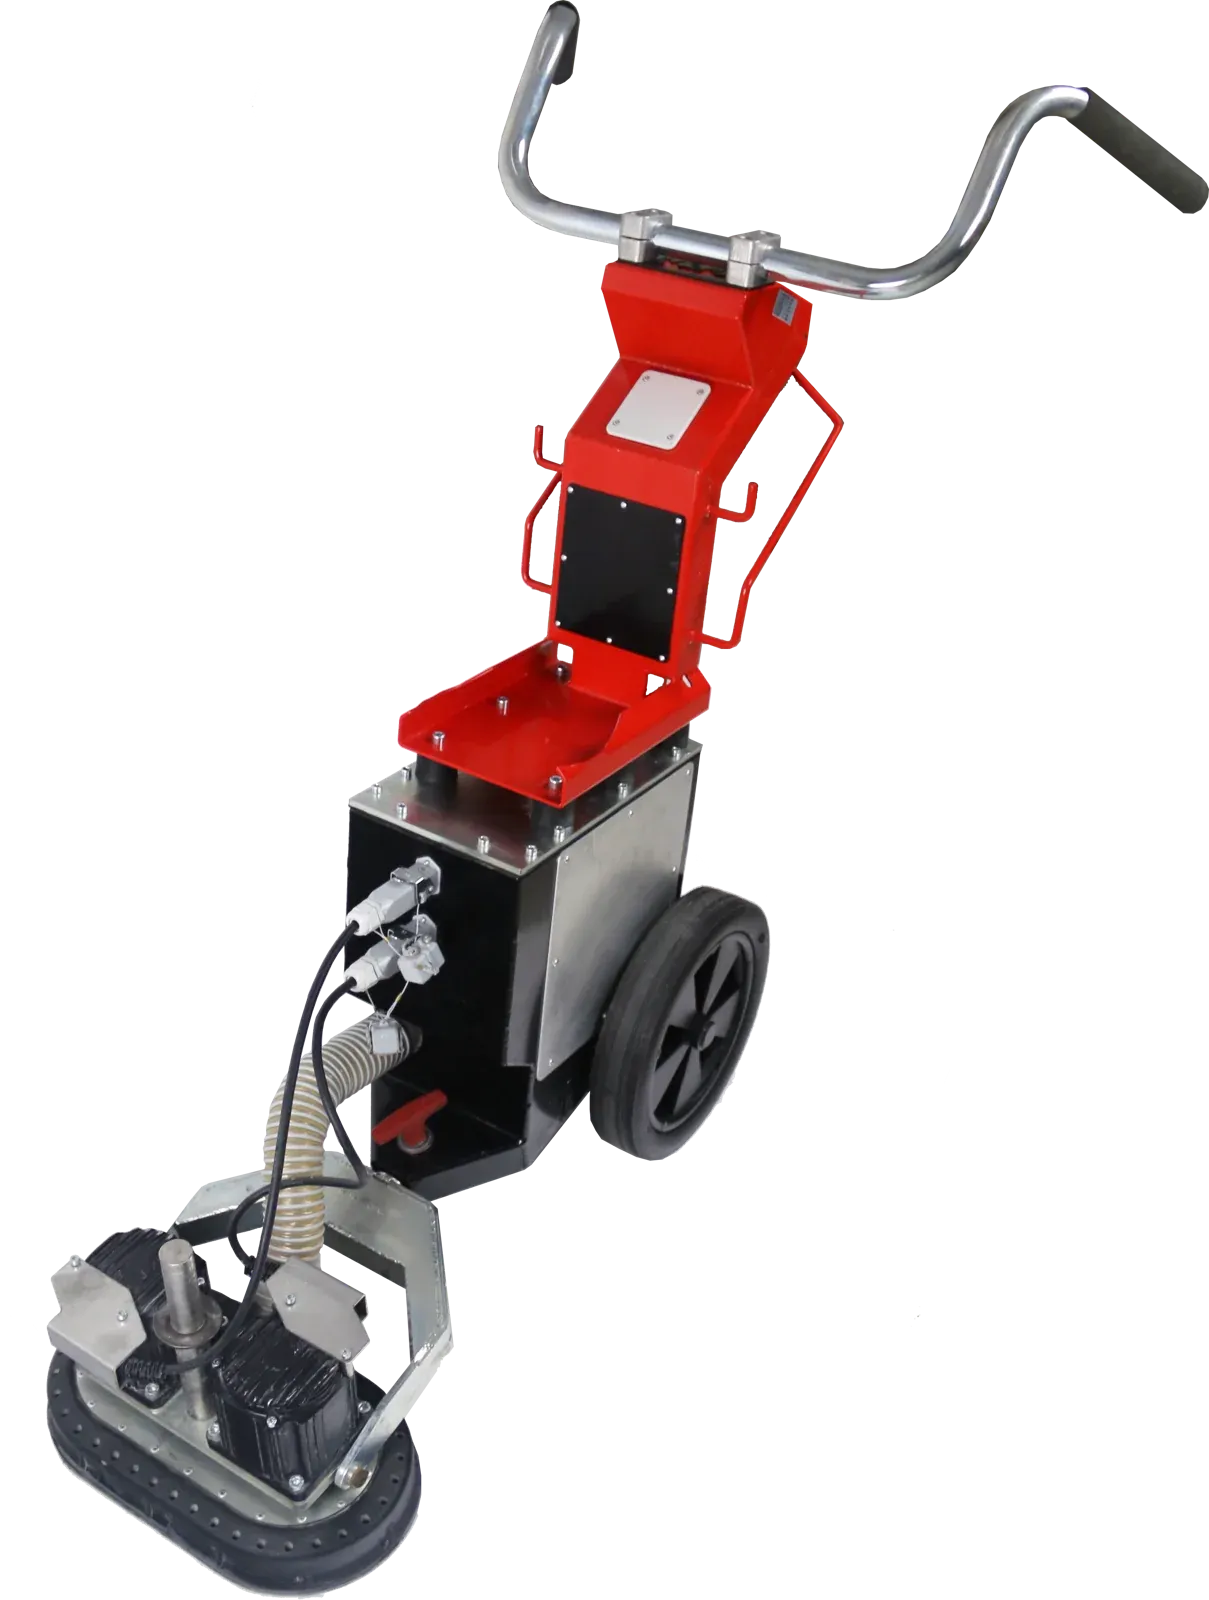
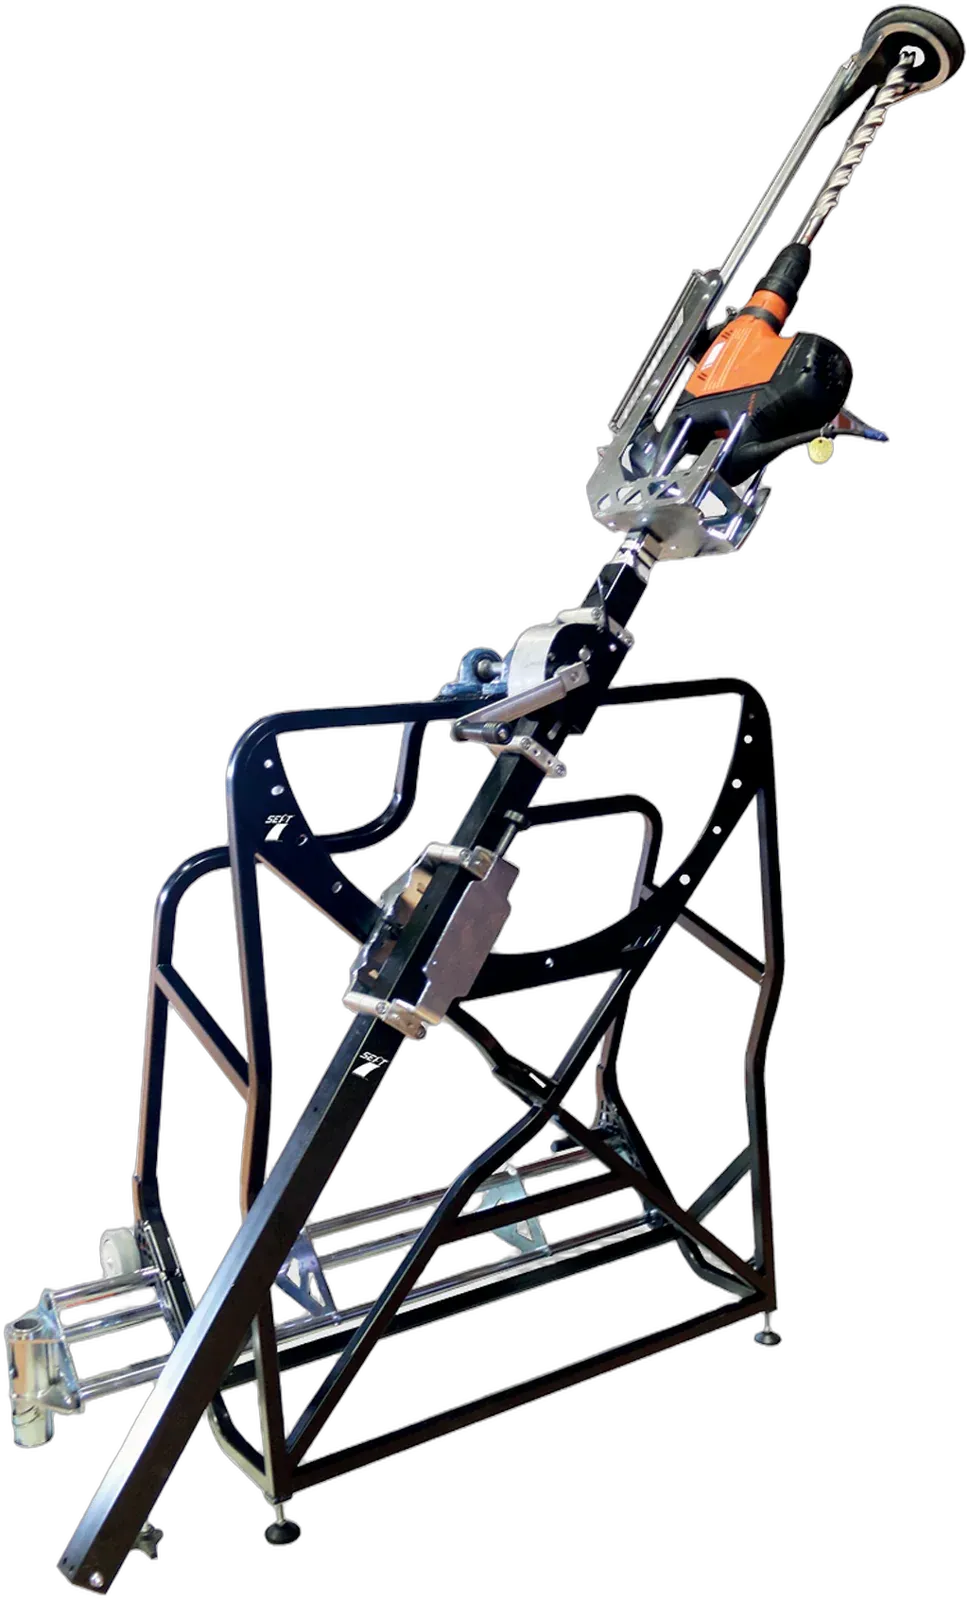
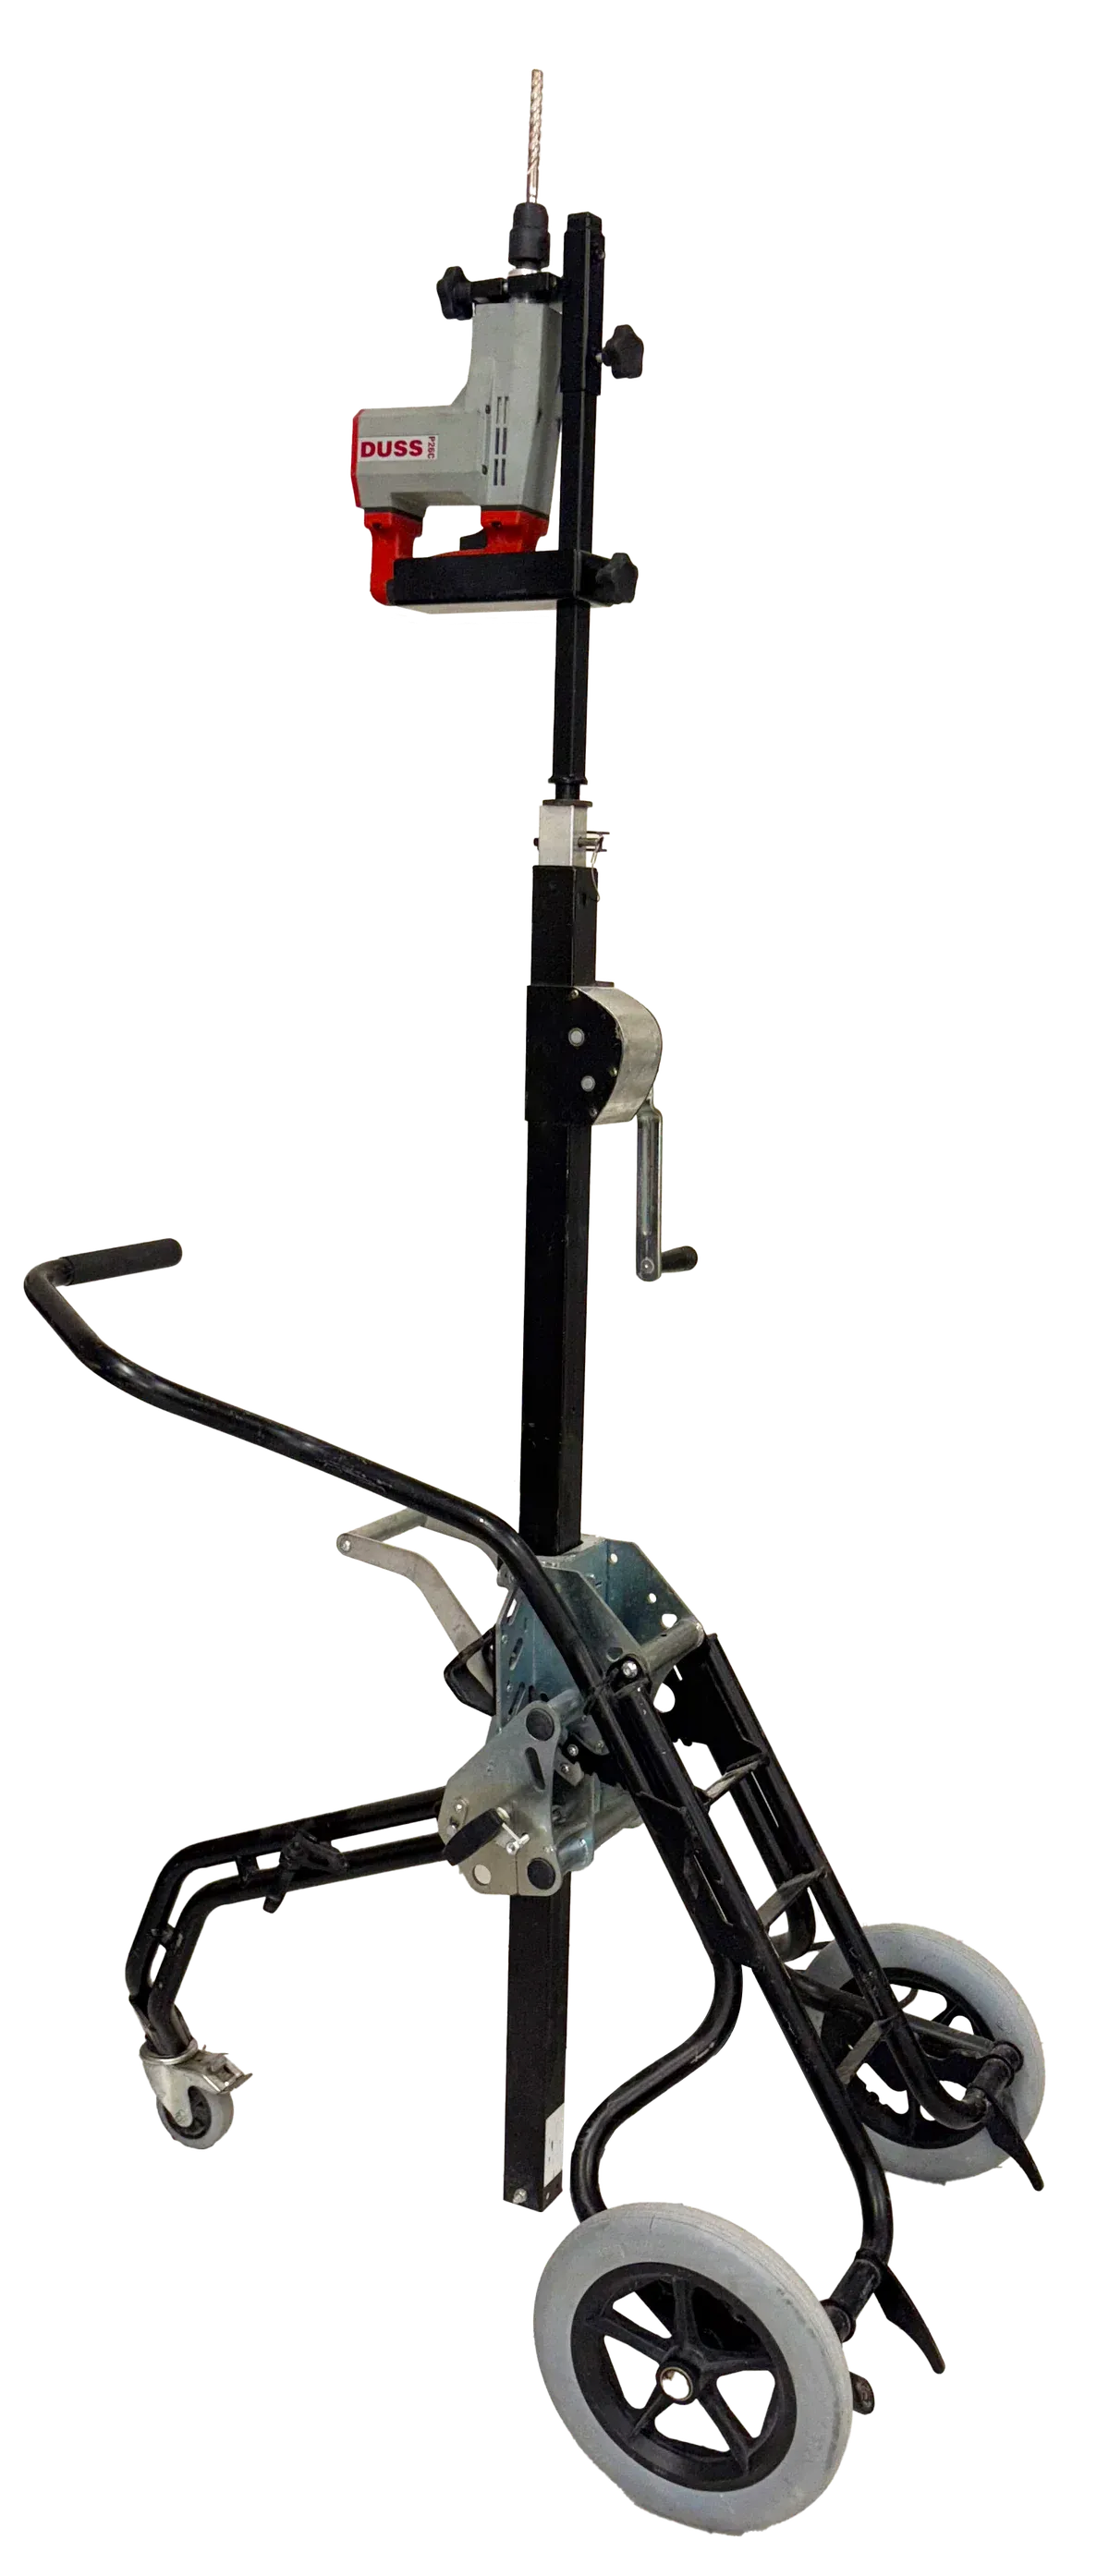
Loftslibning er stadig hovedudfordringen ved kulfiberforstærkning, fordi størstedelen af byggepladserne gælder elementer i undersider (hovedbjælker, etagedæk, altaner), hvor selv Fouine XB165 (7,6 kg) er hård at holde med strakte arme i timevis. Eland Bras de Ponçage overtager vægten: vognen Eland, udstyret med en slibearm på sin teleskopmast, bærer slibemaskinen og holder den mod loftet. Operatøren skal kun styre den.
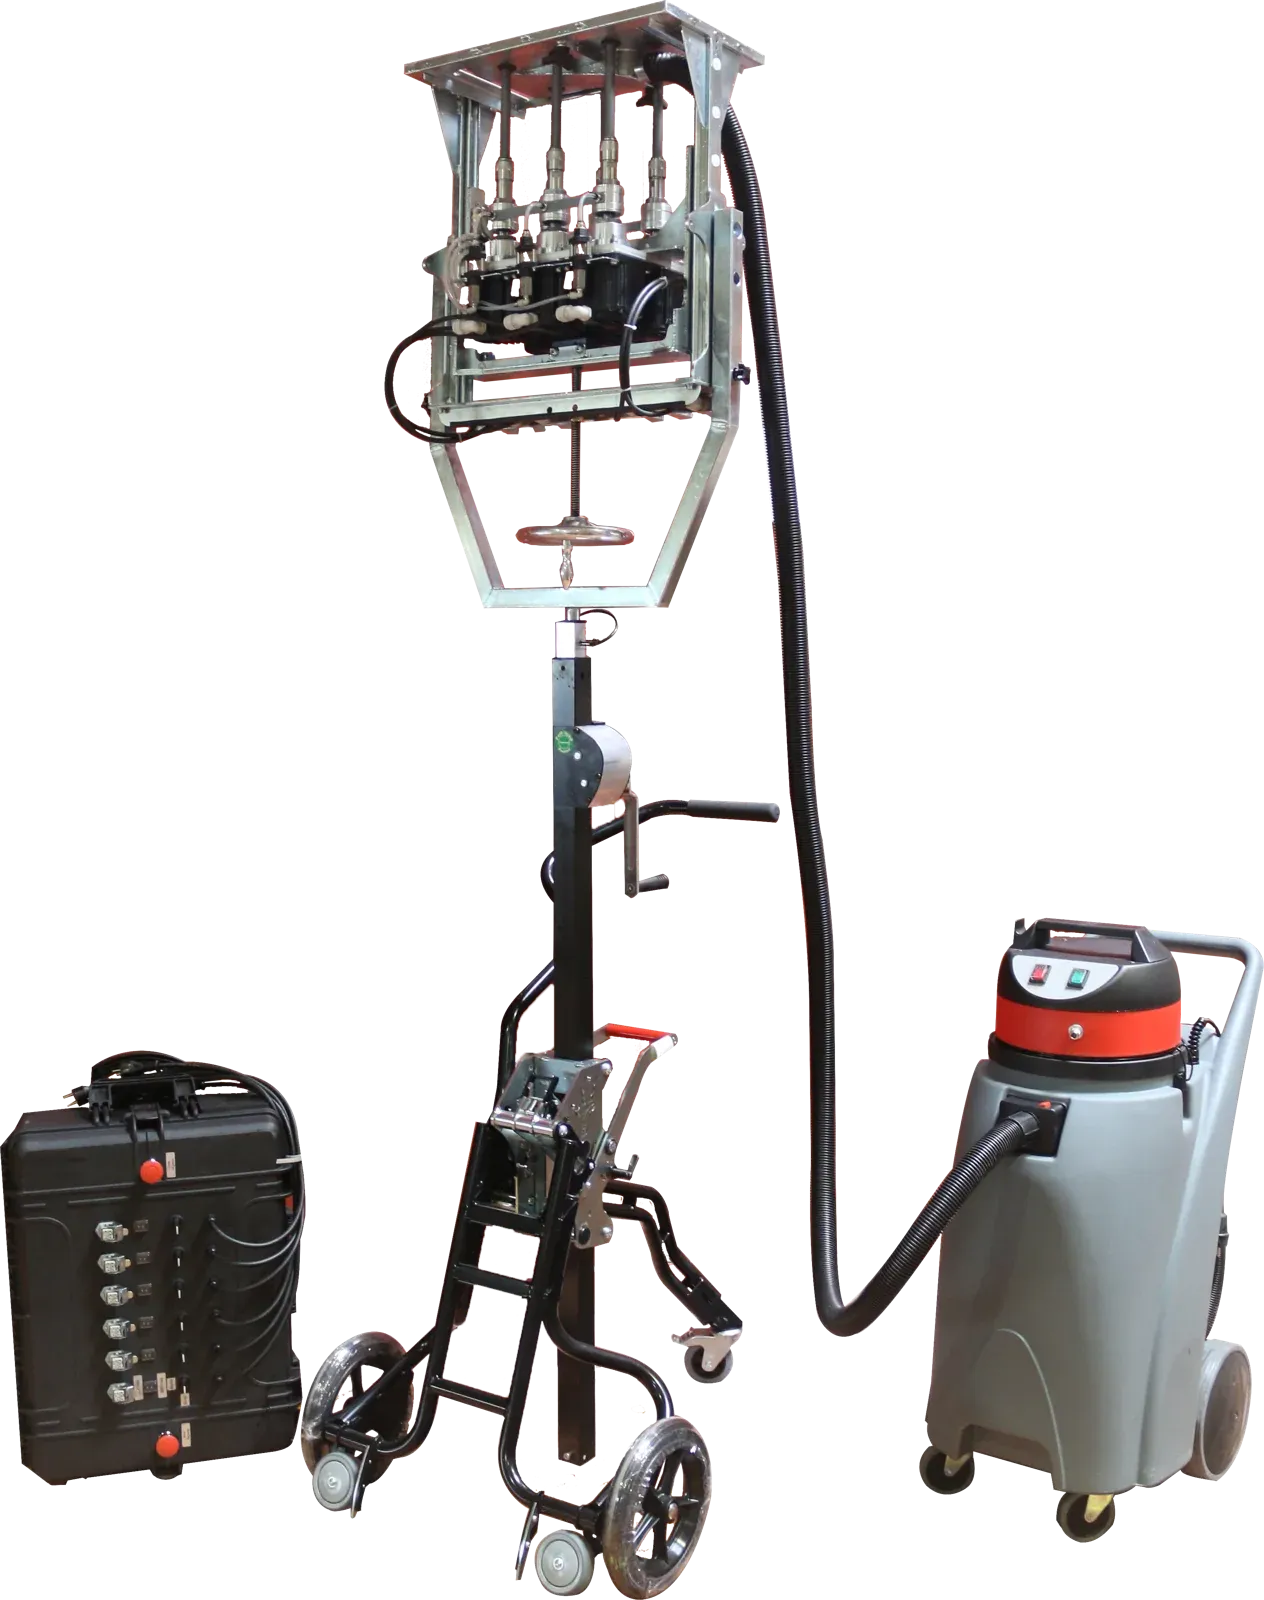
På store, sammenhængende flader eller steder med vanskelig adgang supplerer man med Gazelle, som holder slibemaskinen mod overfladen uden at operatøren bærer den. Sammen med støvsuger i klasse H mindsker værktøjerne operatørens træthed og gør det muligt at holde et mere jævnt tempo på store loftsflader.
Hvordan borer man forankringer, der flugter, i undersider uden at tabe produktivitet?
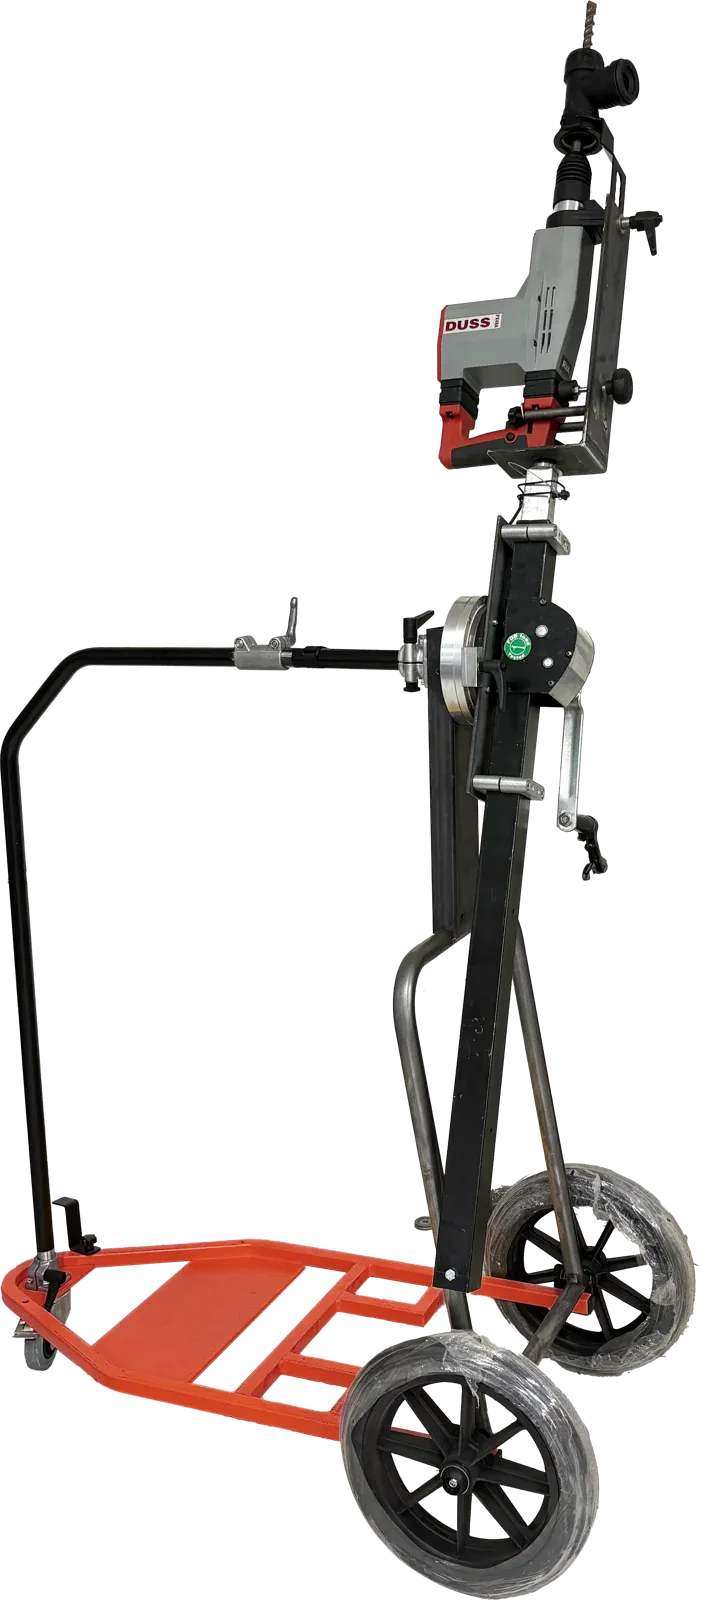
Sept Tools’ boremaskine med 6 hoveder borer seks forankringer samtidig i undersider med jævn flugt takket være den børsteløse motor. På et dæk eller en forstærket bjælke kan det være flere snesevis eller endda flere hundrede huller med nøjagtige afstande, som rådgiveren har fastsat. Den klassiske metode (håndholdt hammerboremaskine, punkt for punkt) er langsom.
Med Sept Tools’ boremaskine med 6 hoveder bores de seks huller samtidig. Ved kanter, hvor boremaskinen med flere hoveder ikke kan komme til, overtager Foreuse périmétrique med en tilsvarende logik: præcis boring, mindre træthed.
Hvordan opsamler man silica på en byggeplads med kulfiberforstærkning?
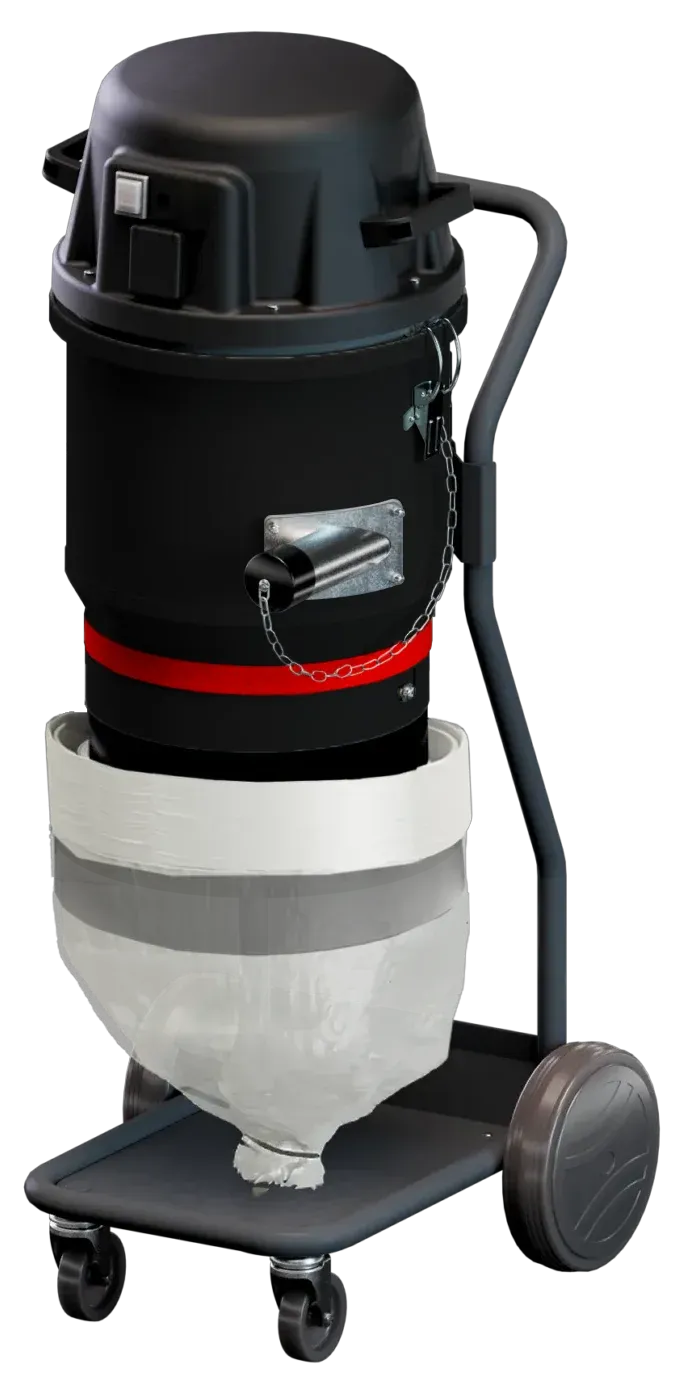
Opsamling af silica på en byggeplads med kulfiberforstærkning kræver passende støvsugning: IU33 Longopac, angivet i klasse H, opsamler støvet ved kilden med et kontinuerligt tæt posesystem. Den franske grænseværdi for alfa-kvarts er 0,1 mg/m³ over 8 timer (artikel R4412-149 i den franske arbejdskodeks), og Tyskland og Spanien anvender allerede 0,05 mg/m³. Den reelle eksponering måles på byggepladsen, under arbejdsgiverens ansvar.
Sept Tools som teknisk partner
Ud over udstyret kan Sept Tools rådgive rådgivere og specialiserede virksomheder om forberedelsesmetode, valg af diamantskiver og levering af datablade til kontrolorganerne. Måling af kohæsionen efter slibning skal stadig udføres på byggepladsen.