

Le procédé carbone : un collage qui dépend du support
Le renforcement structurel par fibres de carbone est devenu une technique standard pour augmenter la capacité portante d’une structure existante sans la démolir. On parle de plats carbone (lamelles préfabriquées) ou de tissus TFC (tissus de fibre de carbone) collés à la résine époxydique sur les éléments de béton armé que l’on souhaite renforcer. Les applications sont multiples : ponts et ouvrages d’art, planchers de parkings, balcons, dalles d’immeubles, poutres et colonnes. L’intérêt est évident quand on veut éviter une démolition.
Mais le succès dépend entièrement d’une chose : la qualité du collage entre la résine et le béton. Si la cohésion superficielle du béton est inférieure à la valeur exigée par le fabricant de la résine, le composite carbone se décolle sous charge et la rupture se fait au niveau de l’interface, pas dans le matériau composite lui-même. Le renforcement devient inefficace, voire dangereux. C’est pour cela que les bureaux d’études exigent un contrôle de cohésion par essai d’arrachement avant chaque opération de collage.
Préparation de surface béton avant plats carbone
Pour atteindre la cohésion requise, il faut retirer la couche superficielle de laitance, abattre les balèvres, ouvrir les pores du béton et révéler les granulats. Les fabricants de résines époxydiques structurelles précisent le profil de surface exigé, souvent exprimé sur l’échelle ICRI (International Concrete Repair Institute, CSP 1 à 10) : une rugosité ouverte mais non agressive, reproductible, contrôlable au nuancier tactile avant collage.
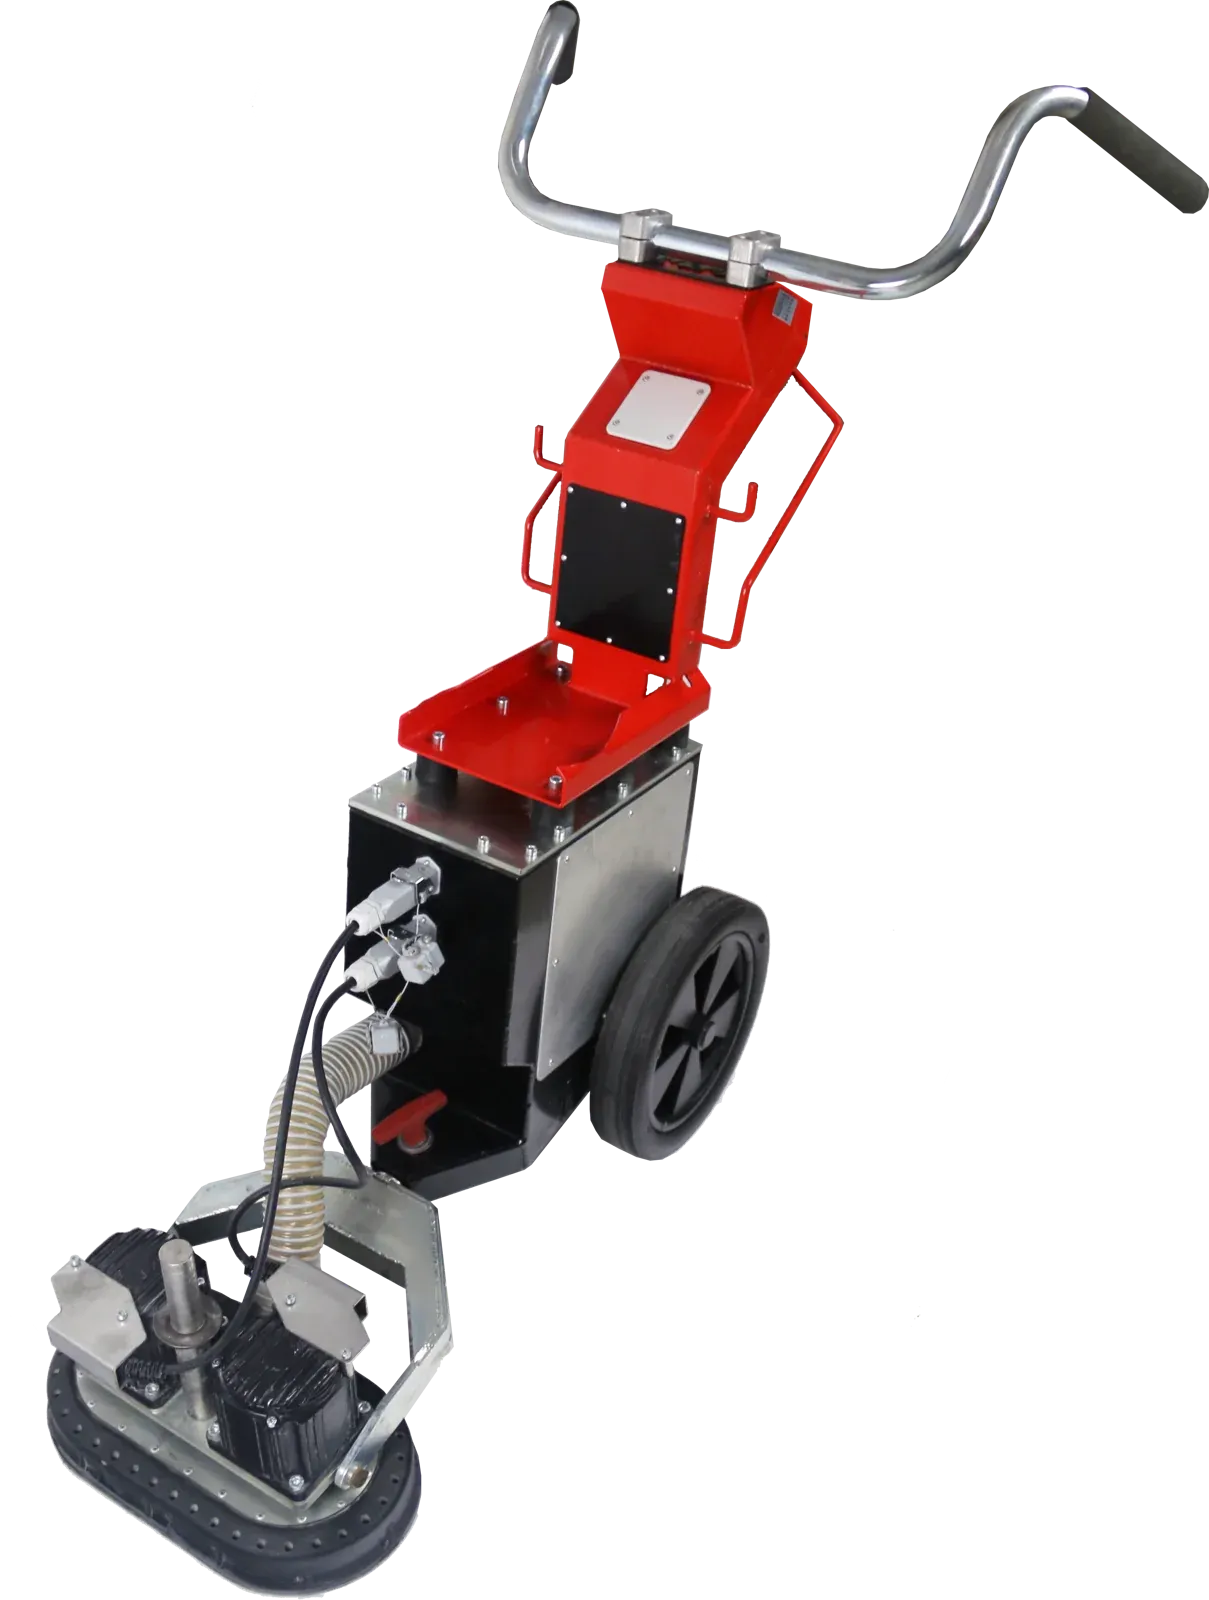
L’enchaînement terrain est rabot puis ponçage. Le rabot brushless (Écureuil ou Castor) abat en premier les balèvres et les arêtes saillantes de coulage, ces reliefs que le ponçage seul ne corrige pas bien. Le ponçage prend le relais avec un plateau diamant à liant métallique, en plusieurs passes de grain croissant, pour attaquer la laitance, ouvrir le béton puis affiner la rugosité jusqu’au profil visé. Chaque passe se contrôle au nuancier ICRI par comparaison tactile, avec validation du bureau de contrôle avant application du primer.
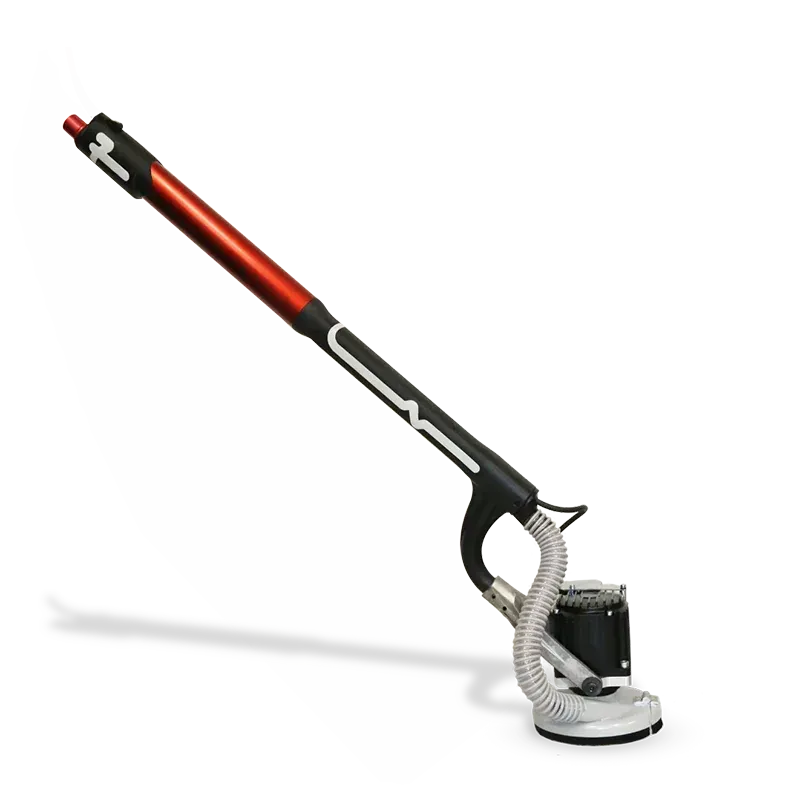
Sur les éléments horizontaux supérieurs (chapes, dalles), le travail se fait avec une ponceuse de sol classique. Mais la majorité des renforcements carbone concerne les éléments en sous face : poutres maîtresses, dalles de plancher, balcons. Et là, le ponçage devient très pénible physiquement. Tenir une ponceuse à bras tendus pendant des heures n’est pas tenable, même pour un opérateur entraîné. C’est le problème auquel répond la chaîne d’outils anti-pénibilité de Sept Tools dédiée au ponçage plafond.
Pourquoi le ponçage plafond reste-t-il le défi central du renforcement carbone ?
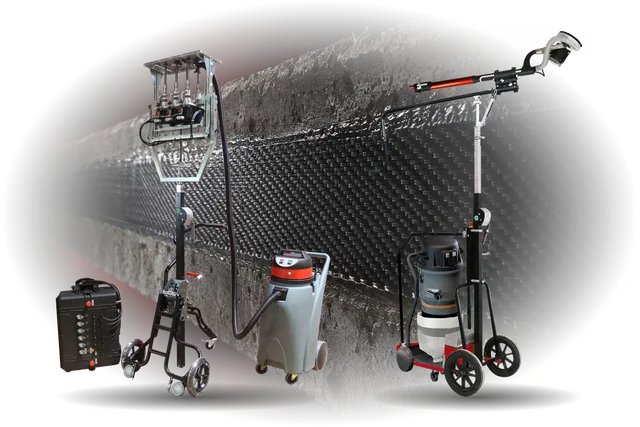
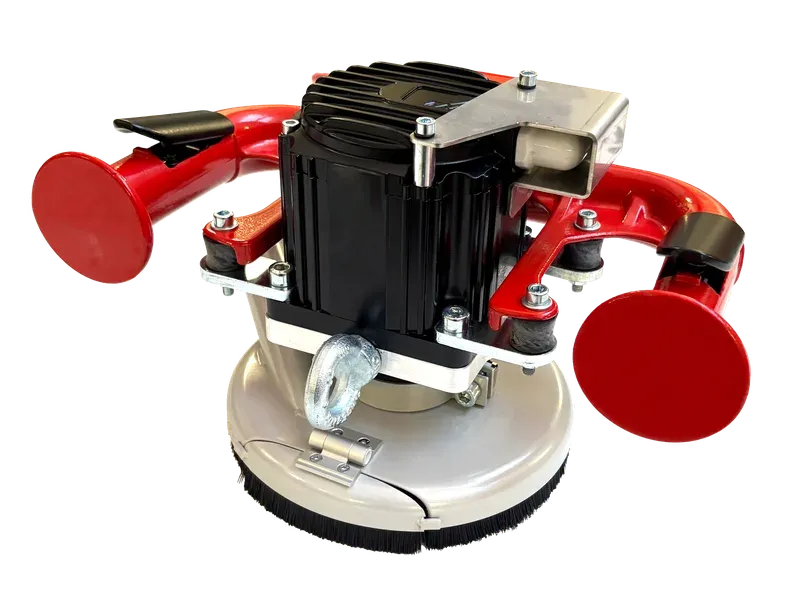
Le ponçage plafond reste le défi central du renforcement carbone parce que la majorité des chantiers concerne les éléments en sous-face (poutres maîtresses, dalles de plancher, balcons), où même la Fouine XB165 (7,6 kg) reste pénible à tenir à bras tendus pendant des heures. L’Eland Bras de Ponçage prend en charge ce poids : le chariot Eland, équipé d’un bras de ponçage sur son mât télescopique, porte la ponceuse et la maintient en contact avec le plafond. L’opérateur ne fait plus que la guider.
Sur les grandes surfaces continues ou les zones difficiles d’accès, on complète avec la Gazelle, qui maintient la ponceuse au contact de la surface sans que l’opérateur la porte. Combinés à l’aspirateur classe H, ces outils réduisent la fatigue de l’opérateur et permettent de tenir une cadence plus régulière sur de grandes surfaces de plafond.
Comment percer des ancrages alignés en sous-face sans perdre en productivité ?
La foreuse multiple 6 têtes Sept Tools perce six ancrages simultanément en sous-face, avec un alignement régulier grâce au moteur brushless. Sur une dalle ou une poutre renforcée, cela peut représenter plusieurs dizaines voire plusieurs centaines de perçages, avec des espacements précis dictés par le bureau d’études. La méthode classique (perforatrice à main, point par point) est lente.
Avec la foreuse multiple 6 têtes Sept Tools, les six perçages se font simultanément. Sur les zones de bord où la foreuse multiple ne passe pas, la foreuse périmétrique prend le relais avec une logique similaire : forage de précision, moins de fatigue.
Comment capter la silice sur un chantier de renforcement carbone ?
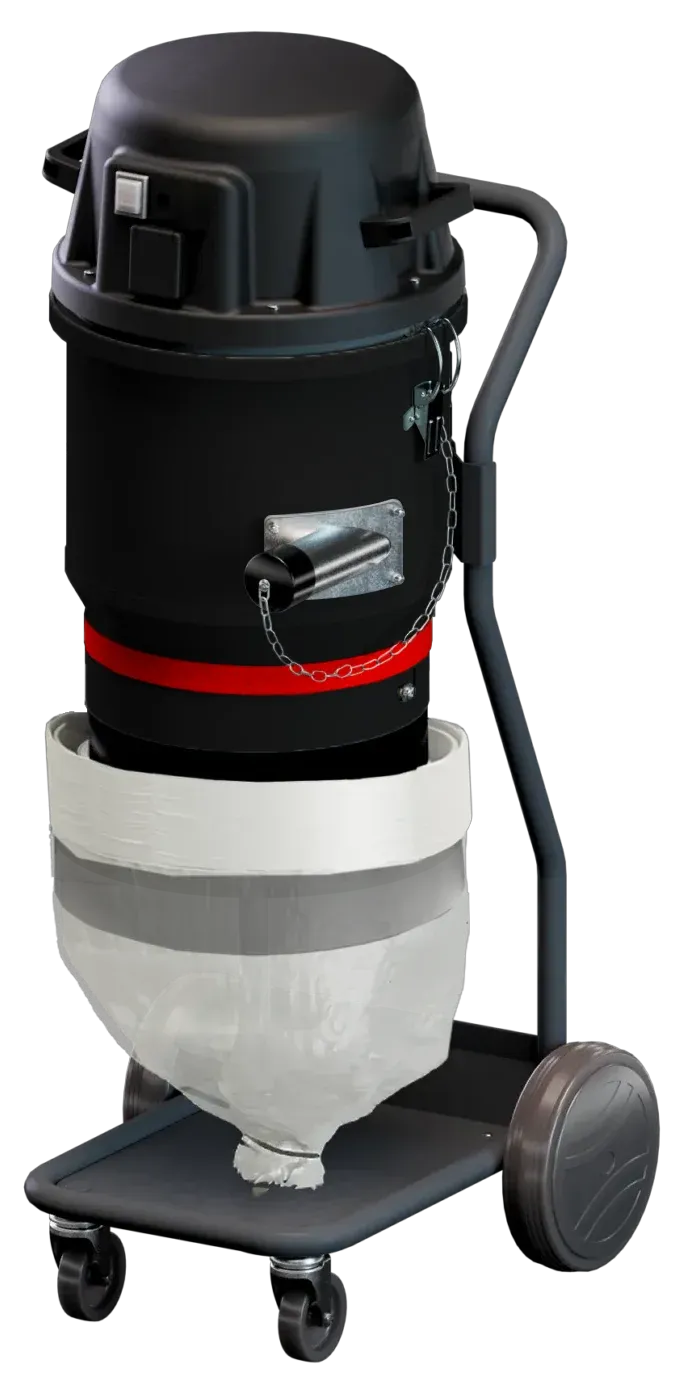
Capter la silice sur un chantier de renforcement carbone exige une aspiration adaptée : l’IU33 Longopac, déclaré de classe H, capte la poussière à la source avec un ensachage hermétique en continu. La VLEP française pour la silice alpha-quartz est de 0,1 mg/m³ sur 8 heures (article R4412-149 du Code du travail) ; l’Espagne impose 0,05 mg/m³ pour la silice cristalline respirable et l’Allemagne retient 0,05 mg/m³ comme critère d’évaluation pour le quartz. L’exposition réelle se mesure sur le chantier, sous la responsabilité de l’employeur.
Sept Tools comme partenaire technique
Au-delà du matériel, Sept Tools peut conseiller les bureaux d’études et les entreprises spécialisées sur la méthode de préparation, le choix des plateaux diamant et la fourniture des fiches techniques pour les bureaux de contrôle. La mesure de cohésion après ponçage reste à réaliser sur le chantier.