装飾コンクリートの研削と仕上げ:磨き、サテン、素地仕上げ
装飾コンクリートの研削と専門的な仕上げ(磨き、サテン、素地)。設計者と施工会社向けに、Mygale を使った工法を技術的に解説します。
素地、サテン、磨き、タデラクト
粗削りから鏡面までの全工程
研削機により異なる(取扱説明書の値)
装飾コンクリートは、素材そのままのコンクリートを、独立した仕上げ面へと変えます。壁、天井、床。現在の建築の流れでは、事務所、住宅、公共施設で、コンクリート打放しが意匠の要素として取り入れられています。研削を手がける専門家にとって、この付加価値の高い市場では、均一で再現性があり、設計者の期待に応える仕上げを出せる工具が求められます。
コンクリートの仕上げの種類
素地仕上げ(打放し)
素地のコンクリートは、型枠の跡を残します。板目の跡、気泡、わずかなレイタンスの膜です。仕上げでは、見た目を変えずに、均一に整えます。粒度60〜120での軽い研削で、表面のレイタンスを取り除き、色合いをそろえられます。
素地の魅力は、本物らしさにあります。設計者は、施工の過程の痕跡を求めています。研削は繊細に行う必要があります。強く押しすぎると、骨材が現れ、狙った効果が失われます。
サテン仕上げ
サテン仕上げは、滑らかな手触りと、つや消しから、ごくわずかに光沢のある外観を持ちます。住宅や事務所の室内で、最も求められる仕上げです。研磨材は粒度60から400まで進め、各工程で目視の確認を行います。
サテン仕上げは、素地よりも不均一さが許されません。表面の平坦度と研削の均一さが重要です。この仕上げで、適した工具と汎用の工具の差が最もはっきり現れます。
磨きコンクリート(鏡面)
鏡面の磨きは、最も要求の高い仕上げです。表面が鏡のように光を反射するため、わずかな不具合も見えてきます。研磨材は粒度30から3000まで、8〜10回の工程で進めます。
各工程が、前の工程の傷を消します。工程を飛ばす(たとえば粒度200から800へ進む)と、反射の中に細かな傷が残ります。工程の順序の徹底が欠かせません。
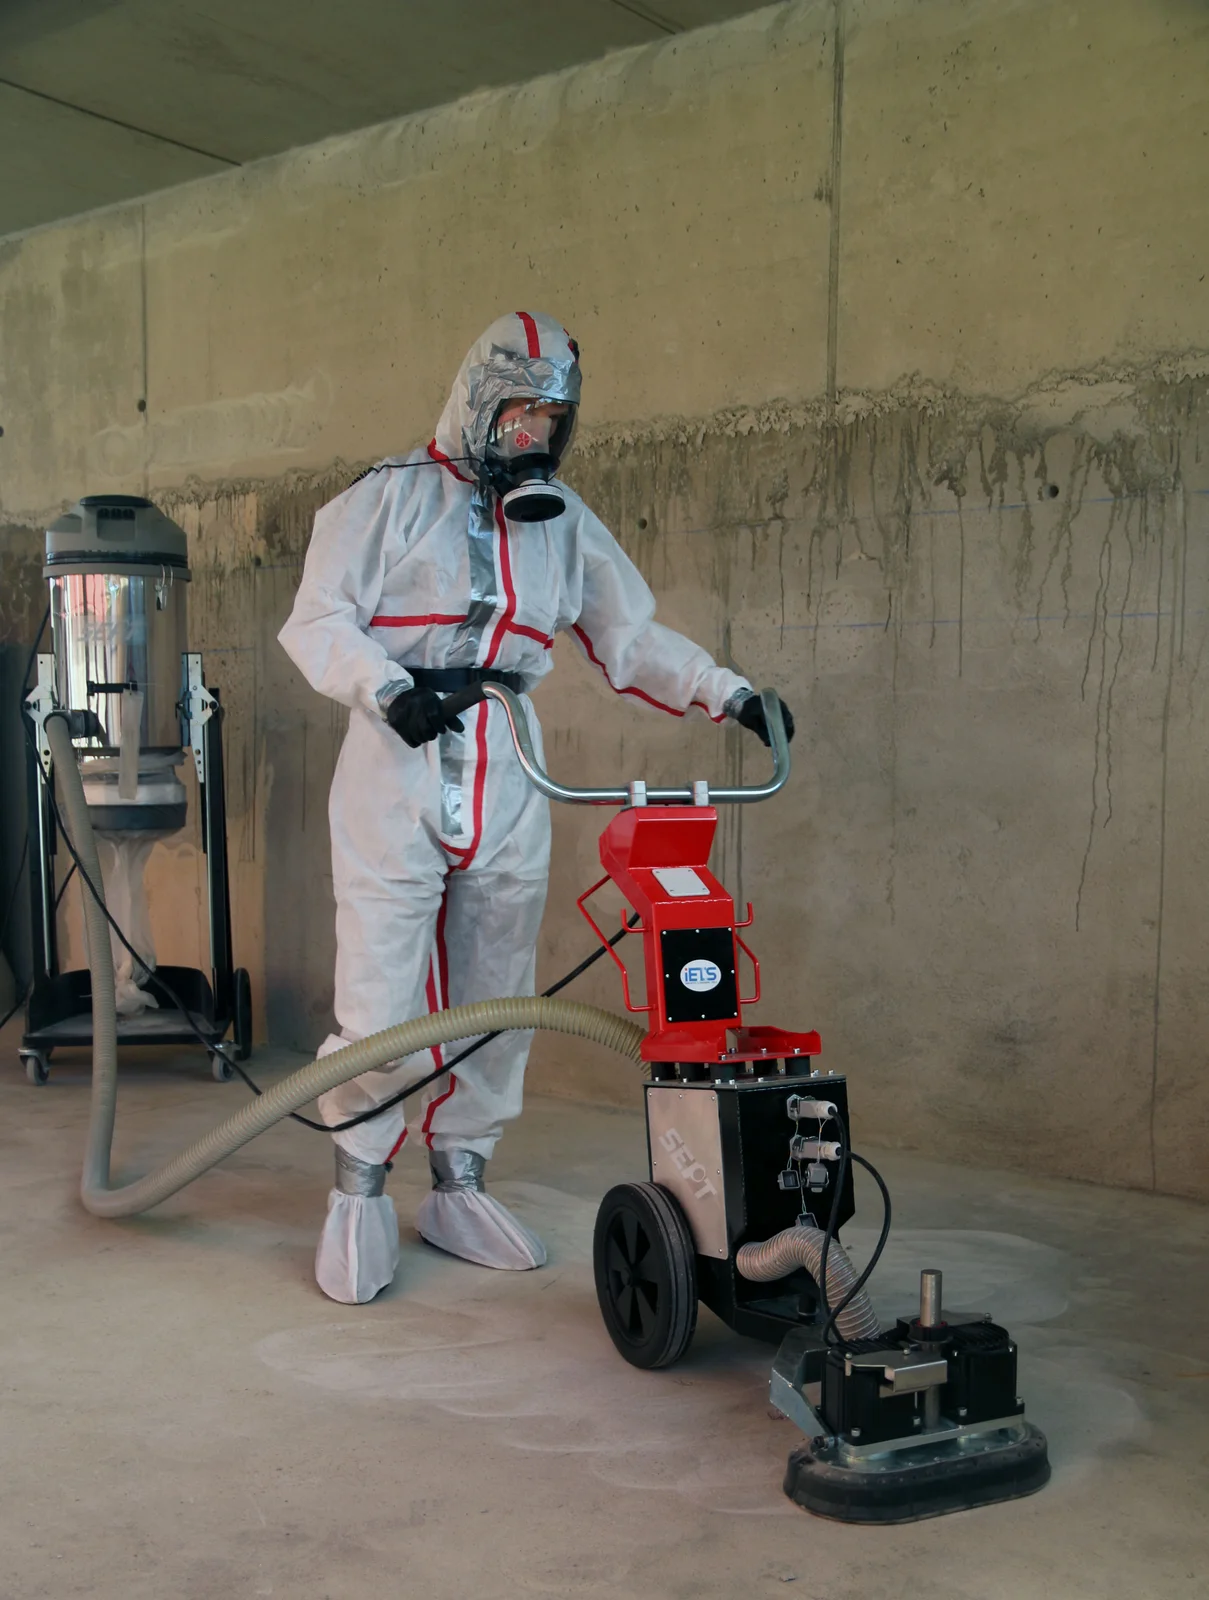
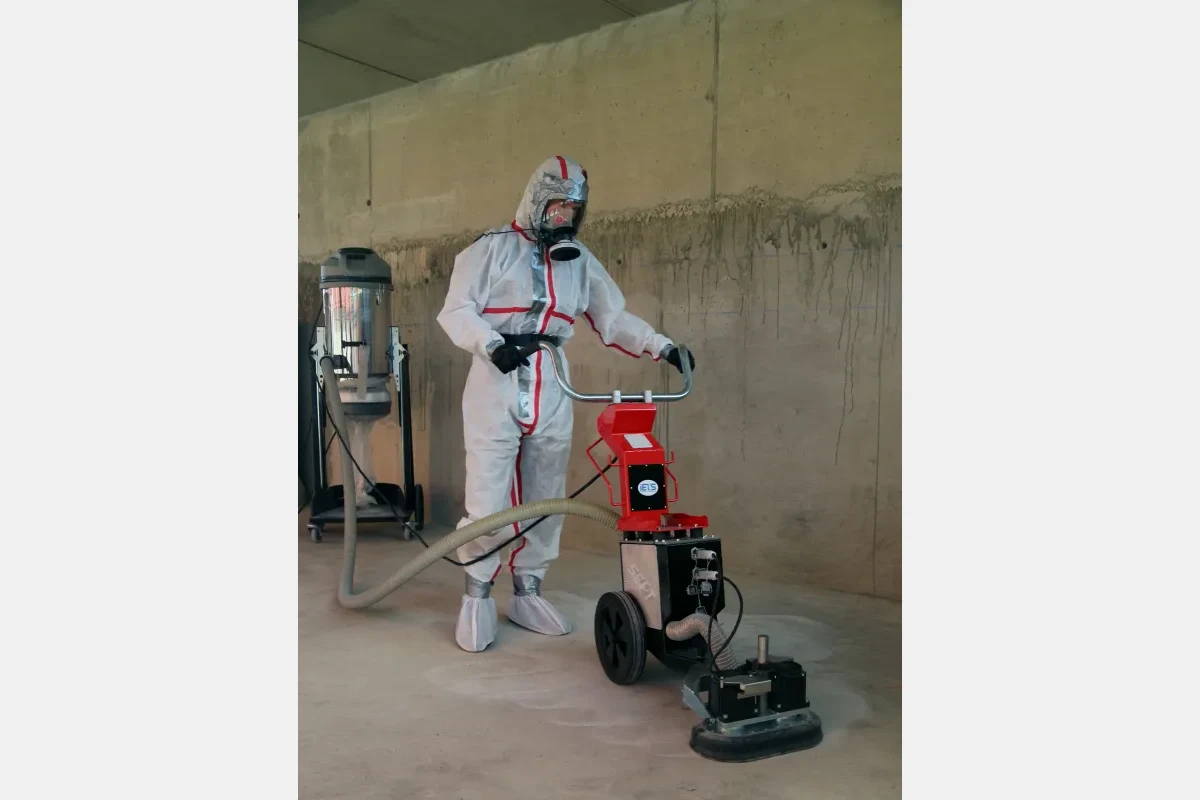
この段階的な進め方は、壁にも床にもあてはまります。広い水平面には、コンクリート用サーフェーサーが適した機械です。
タデラクト
タデラクトは、コンクリートの下地に石灰系の左官材を塗り、小石で磨き、黒石けんで仕上げる技法です。コンクリートの研削そのものではなく左官ですが、コンクリート下地の処理は同じです。左官材の付着を確保するため、表面は清潔で、粗く(粒度30〜60)、レイタンスがない状態にします。
粒度と研削の進め方
研磨材の粒度の進め方は、どのような仕組みですか
粒度(研磨材の粒の大きさ)が、表面の粗さを決めます。粗い粒度(30)は多く削り、深い傷を残します。細かい粒度(3000)はごくわずかしか削らず、鏡面になります。
鉄則は、連続する2つの粒度の間で、2倍を超えて飛ばさないことです。推奨する進め方は次のとおりです。
粗削り:30、60 整え:120、200、400 磨き:800、1500、3000
研削は、どの粒度から始めますか
最初の粒度は、表面の初期の状態で決まります。
- レイタンスのある新しい型枠面:粒度60から始める
- 不具合や出っ張りのある古い面:粒度30から始める
- すでに研削した面をやり直す場合:既存の仕上げのすぐ下の粒度から始める
ダイヤモンドかレジンか:研削の工程ごとの研磨材の選び方
ダイヤモンドの研磨材とレジンの研磨材のどちらを選ぶかは、研削の工程によります。硬いコンクリートで粗い粒度(30〜120)にはダイヤモンド、細かい粒度(200〜3000)と最終の光沢にはレジンです。
レジン:細かい粒度(200〜3000)に使います。レジンのディスクは柔らかく、表面の細かな凹凸になじみます。最終の光沢を生みます。
Mygale:壁面の装飾コンクリート向けの工具
なぜ台車を使うのですか
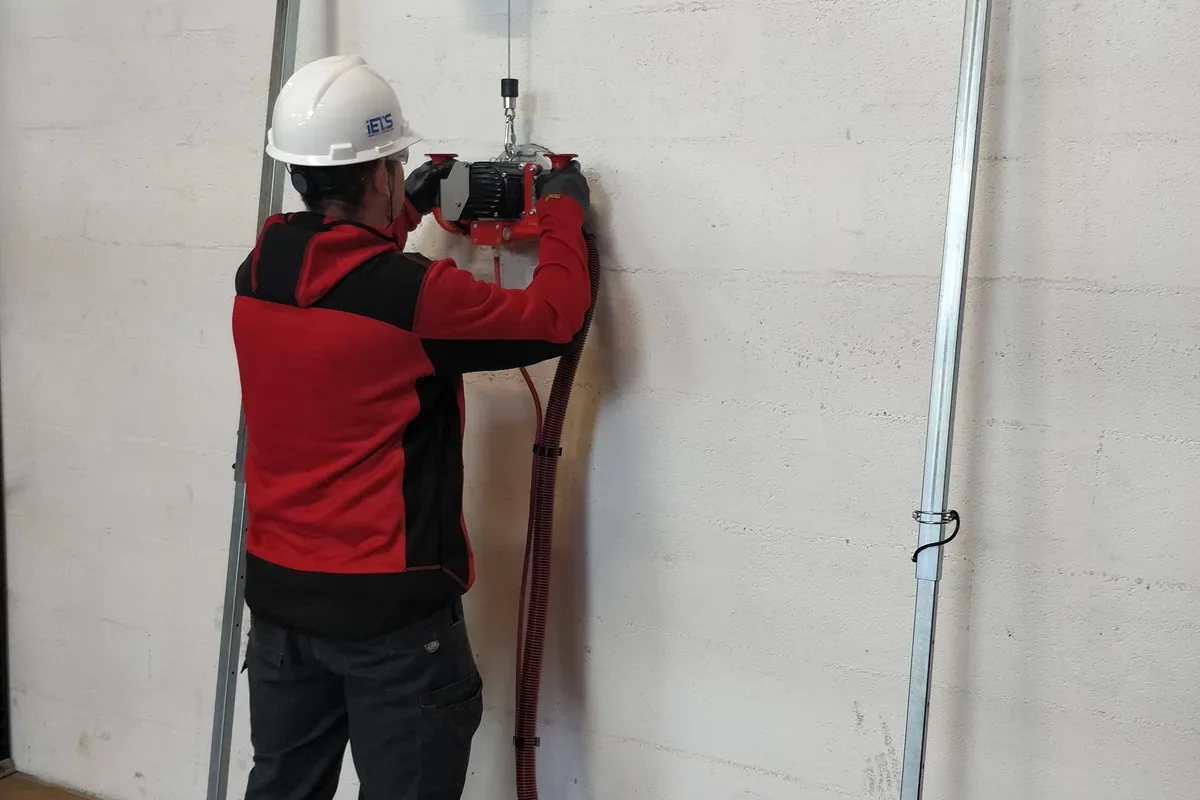
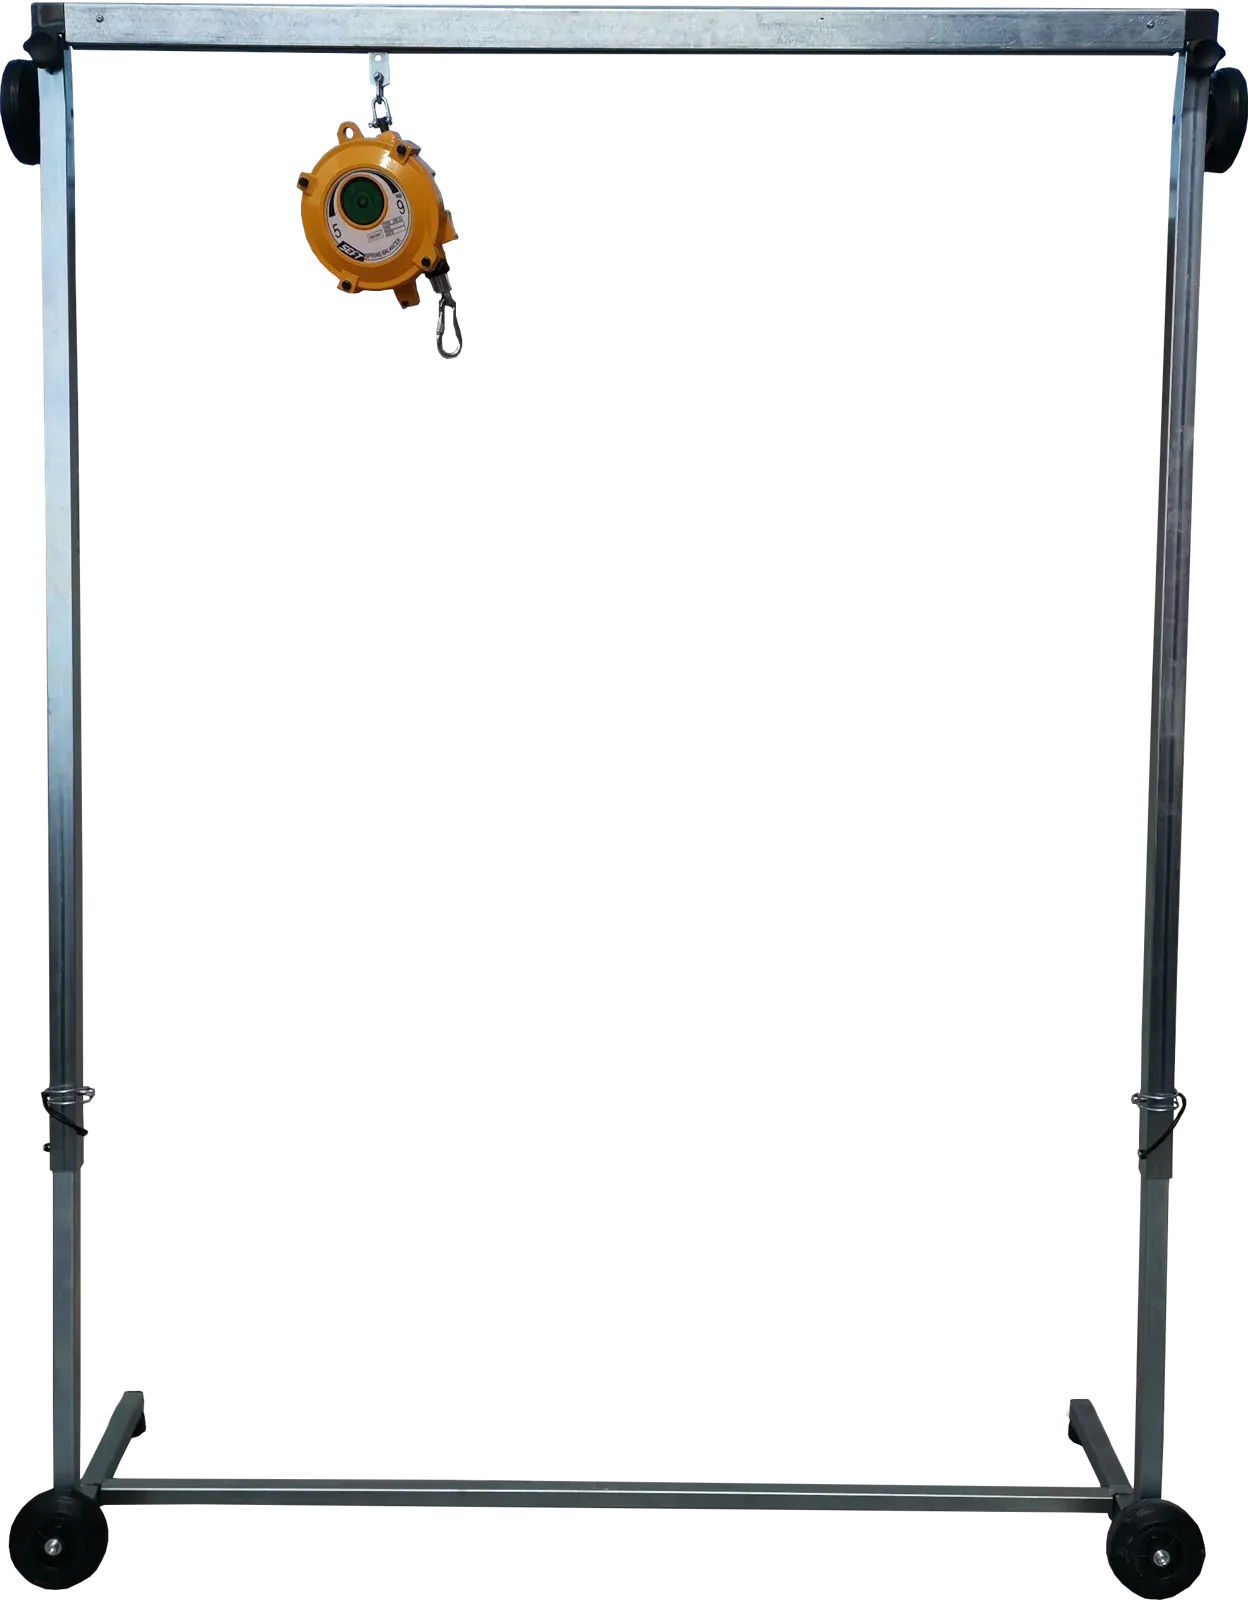
門型フレーム Mygale を使う理由は、バランサーが壁面で機械を支える負担を減らし、作業者が支えずに導けるため、長時間にわたって安定した動きを保ちやすいからです。2時間を過ぎると、疲労で圧力が変わり、仕上がりに目に見えるむらが出ます。
門型フレーム Mygale は、4輪で走行できる自立式で、壁に固定する必要がありません。作業者は、機械の重さを支えずに、動きを導きます。
装飾コンクリートの特記仕様書には、どの技術仕様を記載しますか
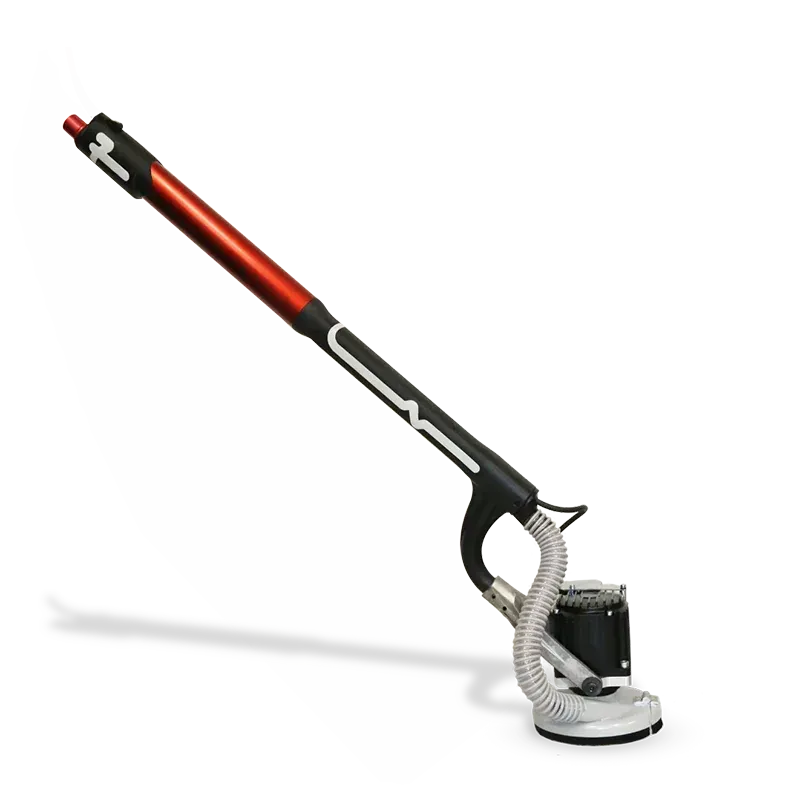
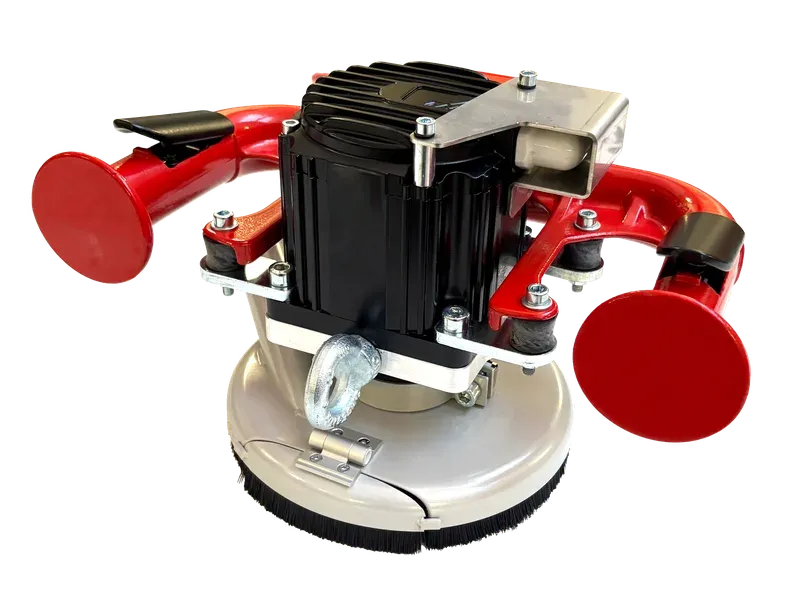
装飾コンクリートの特記仕様書には、Mygale + Petit Potam の一式として、4つの主要な仕様を記載します。振動0.35m/s²(取扱説明書の値、EU指令2002/44/EC)、負荷時の騒音59dB(A)、IP65の密閉構造、M/H種の集じん機との適合で、出力は1,600Wです。
- モーター出力:1,600W(Petit Potam)
- 振動:ハンドル先端で0.35m/s²(Petit Potam、取扱説明書の値)
- 騒音レベル:負荷時59dB(A)(Petit Potam、取扱説明書の値)
- プレート径:165mm
- 密閉構造:IP65
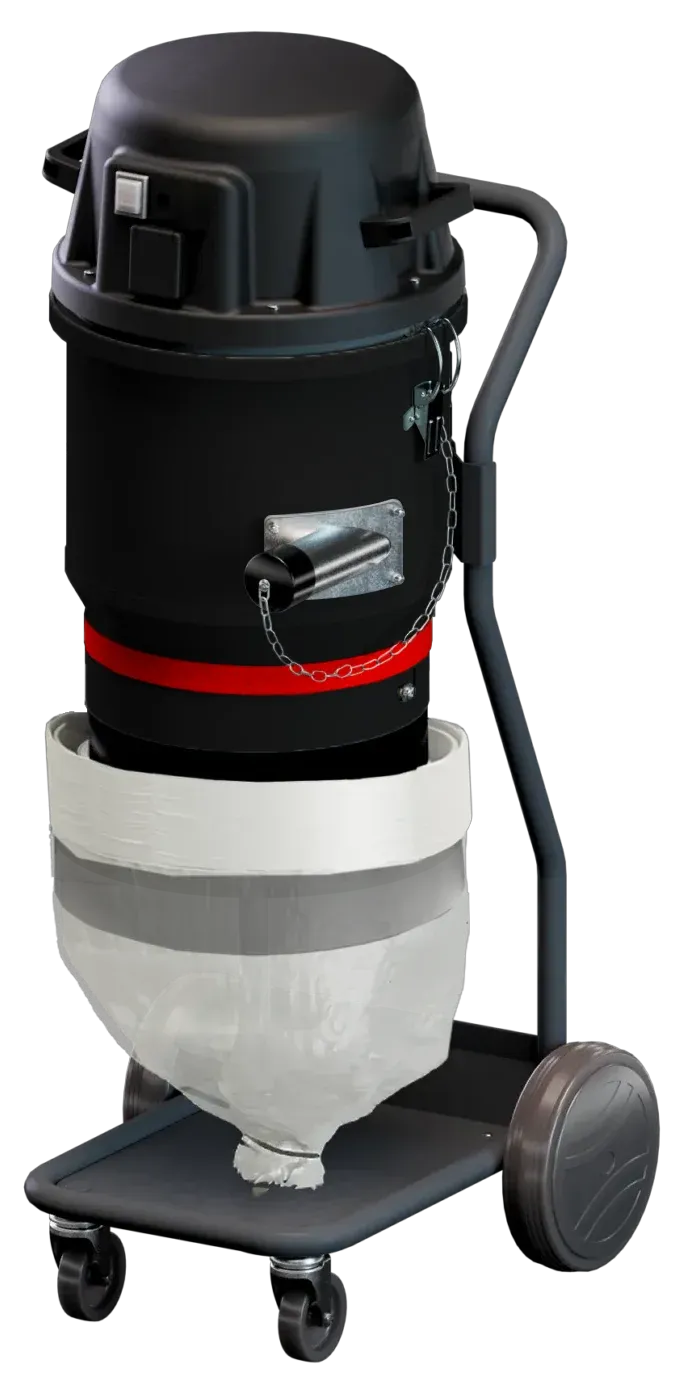
- 集じん:M/H種の集じん機に適合(IU33 Longopac を推奨)
現場の種類に応じて、どの Mygale の構成を選びますか
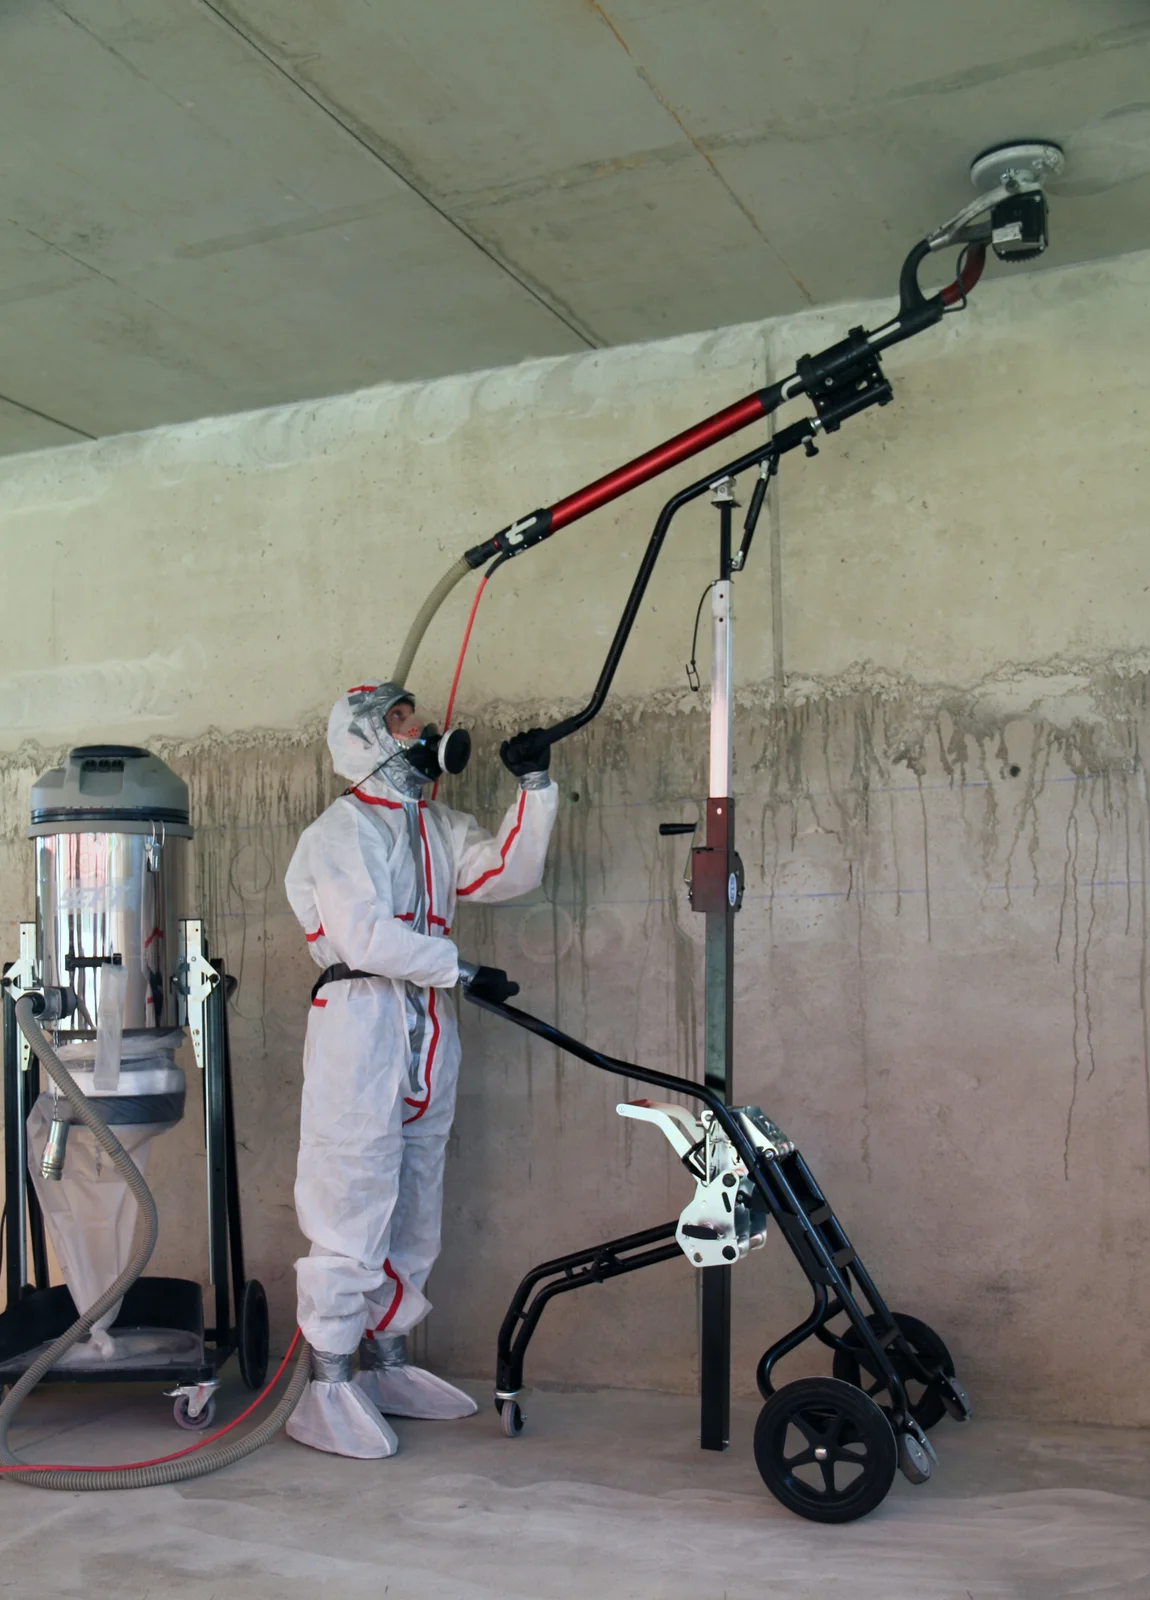
機器は、現場の種類に応じて選びます。新築の大きな面積には、Mygale(研削機 Petit Potam を載せる門型フレーム)と IU33 Longopac。改修や限られた場所には、Petit Potam(プレート165mm)。3mを超える高い天井には、台車 Gazelle に載せた Fouine XB165(作業高さは3.5mまで、延長アームで4m)です。
改修、出入りが限られる場所:Petit Potam、プレート165mm。コンパクトなため、台車が入れない角部や隅でも作業できます。
高い天井(3mを超える):台車 Gazelle に載せた Fouine XB165。作業高さは3.5mに達し、延長アームでは4mに達します。
着色やニスの前に、表面をどう整えますか
研削の後、表面をどう清掃しますか
最後の研削の後、表面は深部まで粉じんを除去する必要があります。気孔に入り込んだコンクリートの微粒子が、表面処理の付着を妨げることがあります。適した捕集風量のM/H種集じん機が必須です。
処理を施す前に、表面をどう確認しますか
処理の前の表面の確認は、3つの検査で行います。吸水試験(水が30秒未満で吸収される)、斜めからの光による目視検査(15度に当てたLEDランプ)、残留水分の測定(4%未満)です。
-
吸水試験:表面に水を数滴垂らします。30秒未満で吸収されれば、処理に十分な多孔性があります。水が玉になる場合は、表面が閉じすぎています(粒度が細かすぎる、または汚染)。
-
斜めからの光による目視検査:表面から15度の角度に置いたLEDランプで、拡散光では見えない不具合が現れます。残った傷、継ぎ目、平坦度の変化が、はっきり見えます。
-
水分の測定:含浸剤やニスを塗る前に、コンクリートは乾燥している必要があります(残留水分4%未満)。針式またはマイクロ波式の水分計で、信頼できる測定ができます。
装飾コンクリートの現場は、どう見積もり、計画しますか
装飾コンクリートの研削には、どのくらい時間がかかりますか
中程度の硬さのコンクリート(30〜40MPa)の場合、適した工具を使って、素地仕上げ(粒度60-120)は1m²あたり3〜5分、サテン(粒度60-400)は8〜12分、鏡面の磨き(粒度30-3000)は20〜30分かかります。
| 仕上げ | パスの回数 | 1m²あたりの時間 |
|---|---|---|
| 素地(粒度60-120) | 2 | 3〜5分 |
| サテン(粒度60-400) | 4 | 8〜12分 |
| 鏡面の磨き(粒度30-3000) | 8-10 | 20〜30分 |
この時間には、ディスクの交換と中間の検査が含まれます。適した工具(Mygale またはそれと同等のもの)を使った場合の時間です。適していない工具や手作業では、2〜3倍にしてください。
装飾の研削のコストは、どう内訳を見ますか
装飾の研削のコストは、人件費(60〜70%)、研磨材の消耗品(20〜25%)、工具の償却(10〜15%)に分かれます。
- 人件費:総コストの60〜70%
- 研磨材の消耗品:20〜25%
- 工具の償却:10〜15%
200m²の壁をサテン仕上げにする案件では、台車 Mygale を使う作業者1人で、4〜5日の作業が目安です。手作業や適していない工具では、同じ案件に10〜15日かかります。
5年間の保有機器の実際のコストを計算する
購入価格からは、建設用工具の実際のコストはわかりません。保有台数、使用時間、チームの時間単価を入力すると、5年間の累計差額を数秒で表示します。
設計者向け:装飾コンクリートを計画に組み込むには
特記仕様書に盛り込む仕様
装飾コンクリートを指定する設計者は、特記仕様書に次の事項を明記する必要があります。
- 求める仕上げの種類(素地、サテン、磨き。見た目の参考例を添える)
- 研削の最終の粒度
- 平坦度の許容差(一般に、2mの定規の下で2mm)
- 求める光沢のレベル(光沢計で測定。単位はGU)
- 表面処理(含浸剤、ニス、ワックス)
見本と承認
全面の研削を始める前に、1〜2m²の見本をつくることが欠かせません。この見本は、作業を続ける前に設計者の承認を受けます。受け入れ検査の基準になります。
装飾コンクリートの研削に必要な工具を検討するには、Sept Tools のコンフィギュレーターをご利用いただくか、製品ページのMygaleをご覧ください。個別のご相談は、当社チームにお問い合わせください。
現場で消費するプレートとパッドの量を見積もるには、消耗品の使用量を試算するをご利用ください。
作業者が現場で直面すること
仕上がりのむら
手作業や適していない工具での研削は、圧力にむらが出て、光沢の不均一な部分ができます。装飾仕上げでは受け入れられません。
門型フレーム Mygale が、バランサーで機械を支え、全面で安定した動きを保ちやすくします。
広い面積での継ぎ目
10m²を超える壁では、パスの継ぎ目が、斜めからの光で見えてしまいます。最終的な発注者や設計者に、仕上がりを受け入れてもらえません。
門型フレーム Mygale は、連続した安定した動きを可能にし、目立つ継ぎ目を抑えます。
疲労と品質の低下
腕を上げた姿勢での壁面研削は、身体的に大きな負担です。作業者が疲れ、品質が落ちることがあります。
門型フレーム Mygale のバランサーが機械を支える負担を減らし、作業者は支えずに導くだけです。
装飾コンクリートの研削の流れ
表面の診断
硬さの評価(シュミットハンマーの試験)、不具合の確認、平坦度の測定
粗削り
粒度30〜60。出っ張りや表面の不具合を取り除く
中間の研削
粒度120〜400。段階的に細かくし、工程ごとに確認する
最終の磨き
目標の仕上げ(サテンまたは鏡面)に応じて、粒度800〜3000
保護
用途に合った含浸剤またはニスを塗る
- 1
表面の診断
硬さの評価(シュミットハンマーの試験)、不具合の確認、平坦度の測定
- 2
粗削り
粒度30〜60。出っ張りや表面の不具合を取り除く
- 3
中間の研削
粒度120〜400。段階的に細かくし、工程ごとに確認する
- 4
最終の磨き
目標の仕上げ(サテンまたは鏡面)に応じて、粒度800〜3000
- 5
保護
用途に合った含浸剤またはニスを塗る
Sept Tools の導入前と導入後
手作業、または適していない機械での研削
- 圧力が不均一で、継ぎ目が目立つ
- 腕を上げた姿勢で、支える負担が大きい
- ハンドル先端の振動が大きい
- 仕上がりにむらがあり、やり直しが必要
Sept Tools の Mygale を使った研削
- 支える負担が減り、動きがより安定する
- 振動は研削機により0.27〜0.35m/s²(取扱説明書の値)
- 研削機により59〜64dB(A)(取扱説明書の値)
- 全面にわたって均一な仕上がり
この記事で取り上げた機械
よくあるご質問
鏡面の磨きコンクリートには、どの粒度を使いますか。
打設後28日未満の新しいコンクリートを研削できますか。
磨きコンクリートと平滑コンクリートの違いは何ですか。
走行式の門型フレーム Mygale は、壁の装飾コンクリートに向いていますか。
引用している制度・出典
この記事で参照している機関と公式文書です。それぞれの一次情報へのリンクを掲載しています。
Sept Tools は、情報提供を目的として、これらの機関や制度を引用しています。引用は、各機関との提携、関係、承認を意味するものではありません。最新の条件は、必ず各機関の公式サイトでご確認ください。
最適な機器構成を探す
数回のクリックで、機械、負担軽減、集じんの組み合わせを検討できます。